【痛点】锡膏余料:二次入库回温管控要点
2026-11-04 02:48:26 来源:普玛仕
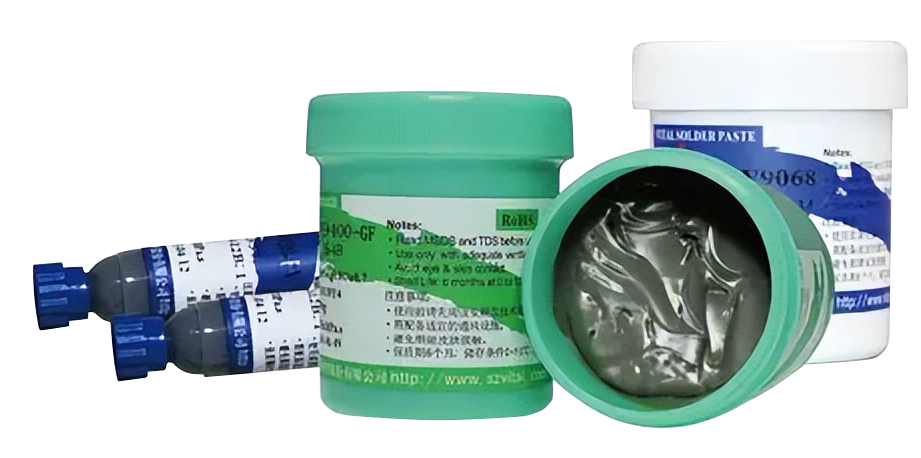
在 SMT 贴片生产中,锡膏属于成本高、活性敏感的核心工艺物料。每日产线结束后,大量开封未用尽的锡膏余料如何合规回收、二次入库冷藏、再次回温使用,一直是品质工程师、生产主管、审厂对接人员重点关注的难点。
很多工厂依靠人工台账管理余料,容易出现:余料未密封直接放回冷藏、回温次数无计数、新旧锡膏混放、回温时长失控、冷凝水进入锡膏内部等问题,直接引发锡珠、飞溅、少锡、连锡、虚焊等批量焊接不良,在 IATF16949、ISO 品质审核中,也是高频开出不符合项的环节。
行业共识:已开封使用后的锡膏余料,允许有限次数回收入库,但不等于可以无限循环回温复用。
1.合格回收前提:余料外观无结块、无干皮、无明显氧化,立刻密封加盖,单独标识,严禁和全新未开封锡膏混装、混罐;
2.红线限制:同一罐锡膏累计回温次数需要严格管控(行业通用标准:回温次数≤2 次,超次直接报废),不建议第三次回收入库;
3.使用降级规则:二次回温后的锡膏余料,优先用于非汽车、非精密高可靠产品,不建议投入车规、医疗等高要求工单生产。
“误区纠正:不少操作工习惯把开盖后的锡膏直接放回冰箱。开盖锡膏内部已经接触空气、助焊剂开始挥发,直接冷藏极易吸附水汽,下一次回温后水分汽化,是锡球不良的核心诱因。”
生产停机后,尽快收集罐内剩余锡膏,刮干净罐口残留锡膏,拧紧盖子密封;条件允许可增加封口膜二次密封,减少水汽侵入。同步标注标签信息:锡膏型号、批次、回收时间、余料重量、已回温次数、操作员、可使用工单范围。
密封完成后,送入智能锡膏柜冷藏区域(标准存储温度:2~10℃),单独分区存放余料,和全新锡膏物理隔离。 传统冰箱很难区分新料 / 余料,而普玛仕智能锡膏管理柜支持余料专属库位、扫码绑定批次、自动累加回温次数,系统自动锁定超次数锡膏,无法出库领用,从源头杜绝违规使用。
余料从冷藏取出进行二次回温,必须遵守三大原则:
① 全程密封回温,开盖前完成回温,禁止中途开盖检查;
② 回温环境:23±2℃,湿度 40%-60% 洁净车间;
③ 时间参考:500g 标准锡膏罐二次回温建议 4~6h,禁止热风、烘箱、温水浸泡等强制加热方式加速回温,高温会快速破坏助焊剂活性,造成锡膏粘度异常。
回温达标后,测温确认锡膏温度接近环境温度,再开盖搅拌,登记回温完成时间,在规定时效内上机印刷;超时未使用的余料按规范判定报废,不重复回收。
冷凝吸湿风险:密封不到位,冷藏锡膏低温遇暖空气凝水,回流焊水汽爆发,锡珠、飞溅不良飙升;
活性衰减风险:多次回温 + 常温暴露,助焊剂持续挥发,锡膏流变性能下降,印刷拖尾、拉尖增多;
追溯断链风险:人工手写台账容易漏记、错记,回温次数、时间无法溯源,审核不通过,出现不良无法复盘定位。
针对锡膏余料二次入库、多次回温管控痛点,普玛仕智能锡膏管理系统打通锡膏从收货、存储、领用、余料回收、二次回温、报废的完整生命周期数据链:
锡膏余料二次入库与二次回温不是简单的 “用完冻起来、要用拿出来”,而是一套强约束的工艺管控流程。依靠人工管控存在大量不可控变量,在品质要求越来越严格的 SMT 行业,用智能锡膏存储系统替代纸质台账,标准化余料回收、回温、领用规则,既能降低焊接不良率、节约锡膏采购成本,也能轻松应对客户品质审核。
“温馨提示:最终回温参数、最大循环次数,同时需要匹配对应锡膏厂商 TDS 规格书要求,以材料原厂规范作为第一执行标准。”


 当前位置: